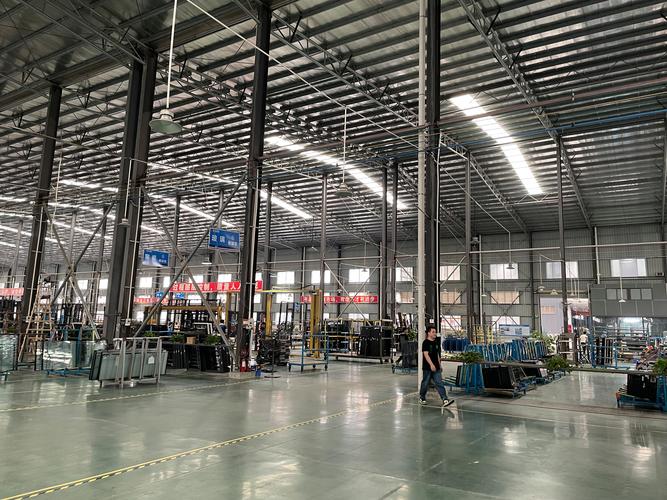
门窗制造加工 从材料到成品的全过程解析
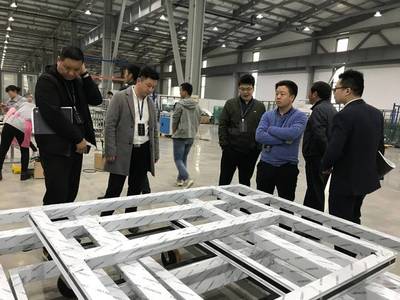
门窗制造加工作为建筑产业链中的关键环节,直接影响建筑物的节能性能、安全等级与居住舒适度。现代门窗制造已从传统手工作坊式生产,发展为涵盖型材加工、精密组装、性能检测的标准化工业流程。以下从制造加工的角度,系统梳理门窗生产的核心工序与技术要点。
一、材料选择与型材准备
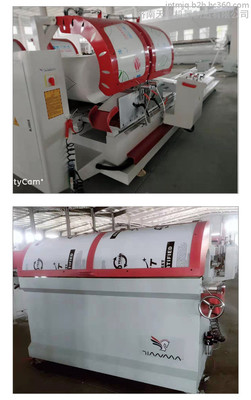
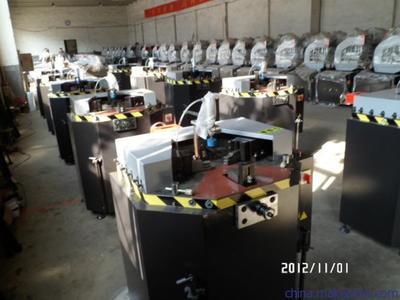
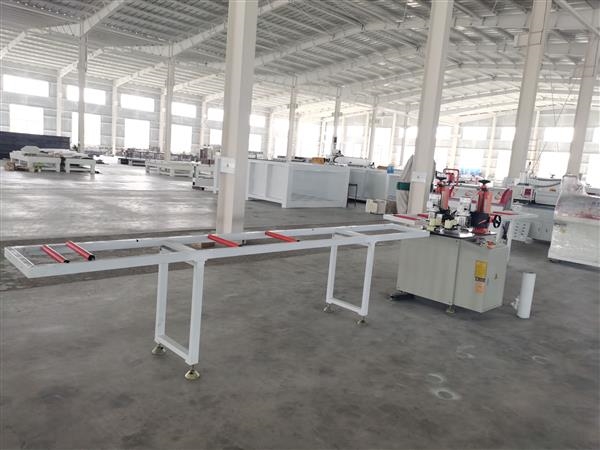
门窗制造加工的第一步是型材选型。当前主流门窗型材包括铝合金、塑钢、木质及铝木复合四大类,其中铝合金门窗因强度高、耐腐蚀、易加工而占据市场主导地位。工业铝型材的牌号(如6063、6061)和热处理状态(如T5、T6)直接决定其力学性能,加工前需按国家标准核查型材的化学成分、力学指标和尺寸偏差。木质门窗则需对原木或集成材进行干燥处理,将含水率控制在8%–12%,以防止成品在使用中开裂变形。型材备料阶段还涉及定尺切割,通常使用双头切割锯,确保端面切割角度的精确度(±0.1°以内)。
二、关键加工工序
铝合金门窗的制造加工流程最为典型,主要包括以下步骤:
1. 切割下料
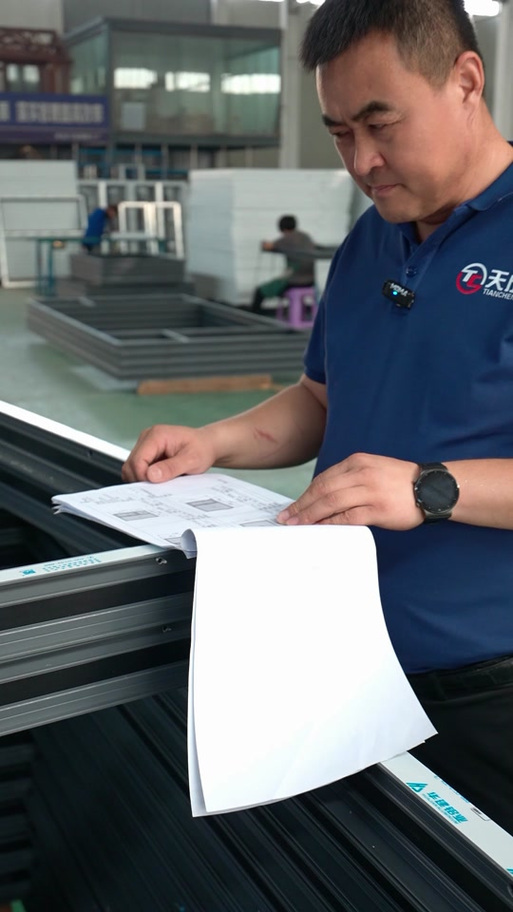
根据门窗立面设计图纸,将型材切割至设定长度,同时对型材端面进行铣削,为后续组角装配保留槽口。切割精度直接決定门窗的方正度与密封效果。
2. 铣槽与冲孔
使用专用铣床和冲床在型材上加工锁孔、排水孔、五金安装孔及槽口。排水孔的设计至关重要——必须在型材腔体内外侧对应打通,否则组角后会密闭而不排水,易造成腔体内积水。这类显性加工缺陷已大幅减少,得益于自动化线和模具精度的提升。
3. 组角与窗框组装
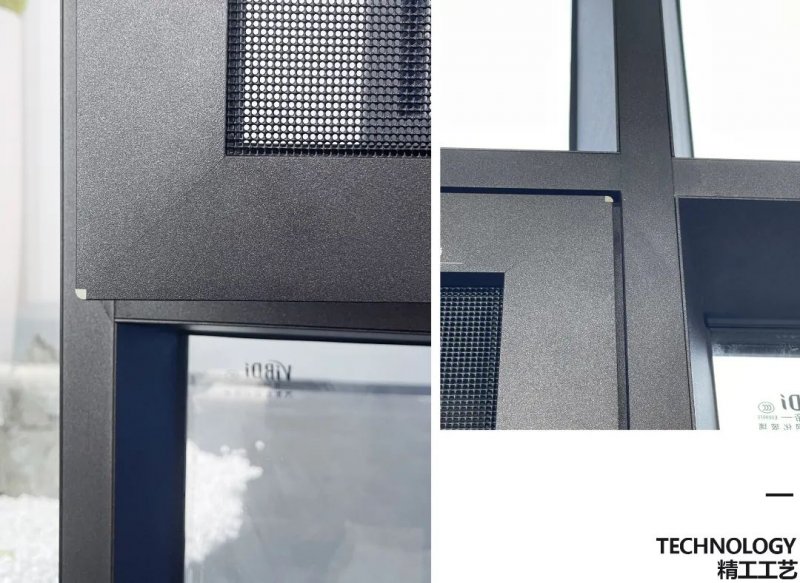
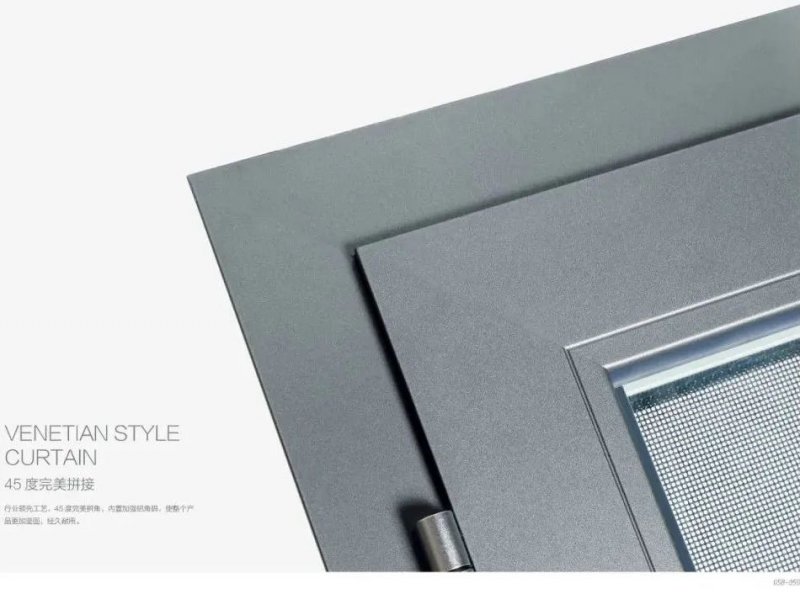
组角工序决定窗框的力学强度。常见工艺有挤角、撞角、焊接等,配合组角胶和定位块,使四角连接紧密。以此前提到的排水问题为例,密封与排水的配合区域(如平开窗的锁紧边处三道密封与排水通道同步检测)是质量控制的重点。
4. 五金安装
包括执手、铰链、传动锁闭等部件的装配。需要注意,同一门窗产品的制式和榫眼布局在全球主要为自成体系行业制式,欧洲以外(如中国大陆制式门窗系统)和北美典型五金结构有所差异,但数字化镂铣装备已成为解决合规共性基准装置——开槽定位、锁紧位置按不同基年硬件进行调谐。
5. 玻璃装配」与嵌缝
中空玻璃或夹层玻璃通过垫块和密封胶装入窗扇,注胶前需确认等压平衡腔(一般是中空腔对应的型材小压强隔绝层]的存在,以免外围格暖供后盖候。室外侧玻璃组偶仍需兼具结构附着与耐候密封系列)。此类工序属于最可能出现异破坏态的阶段。
如若转载,请注明出处:http://www.tsyunpeng.com/product/50.html
更新时间:2026-11-03 18:55:22