铝门窗生产工艺流程详解
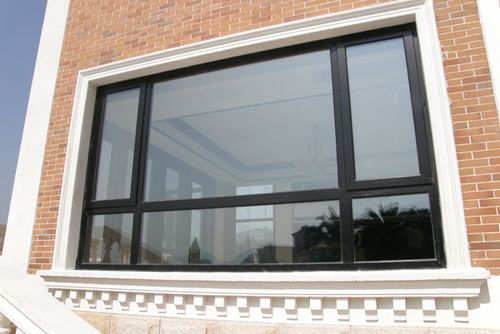
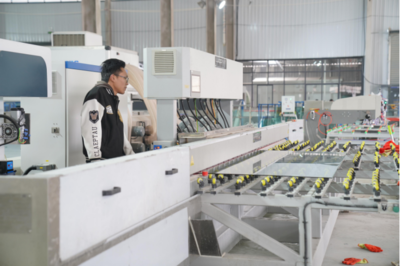
铝门窗的生产工艺流程涉及多个精密步骤,每个环节都对最终产品的性能、寿命和外观至关重要。以下是完整的生产工艺流程,涵盖门窗制造加工的全过程。
一、前期准备
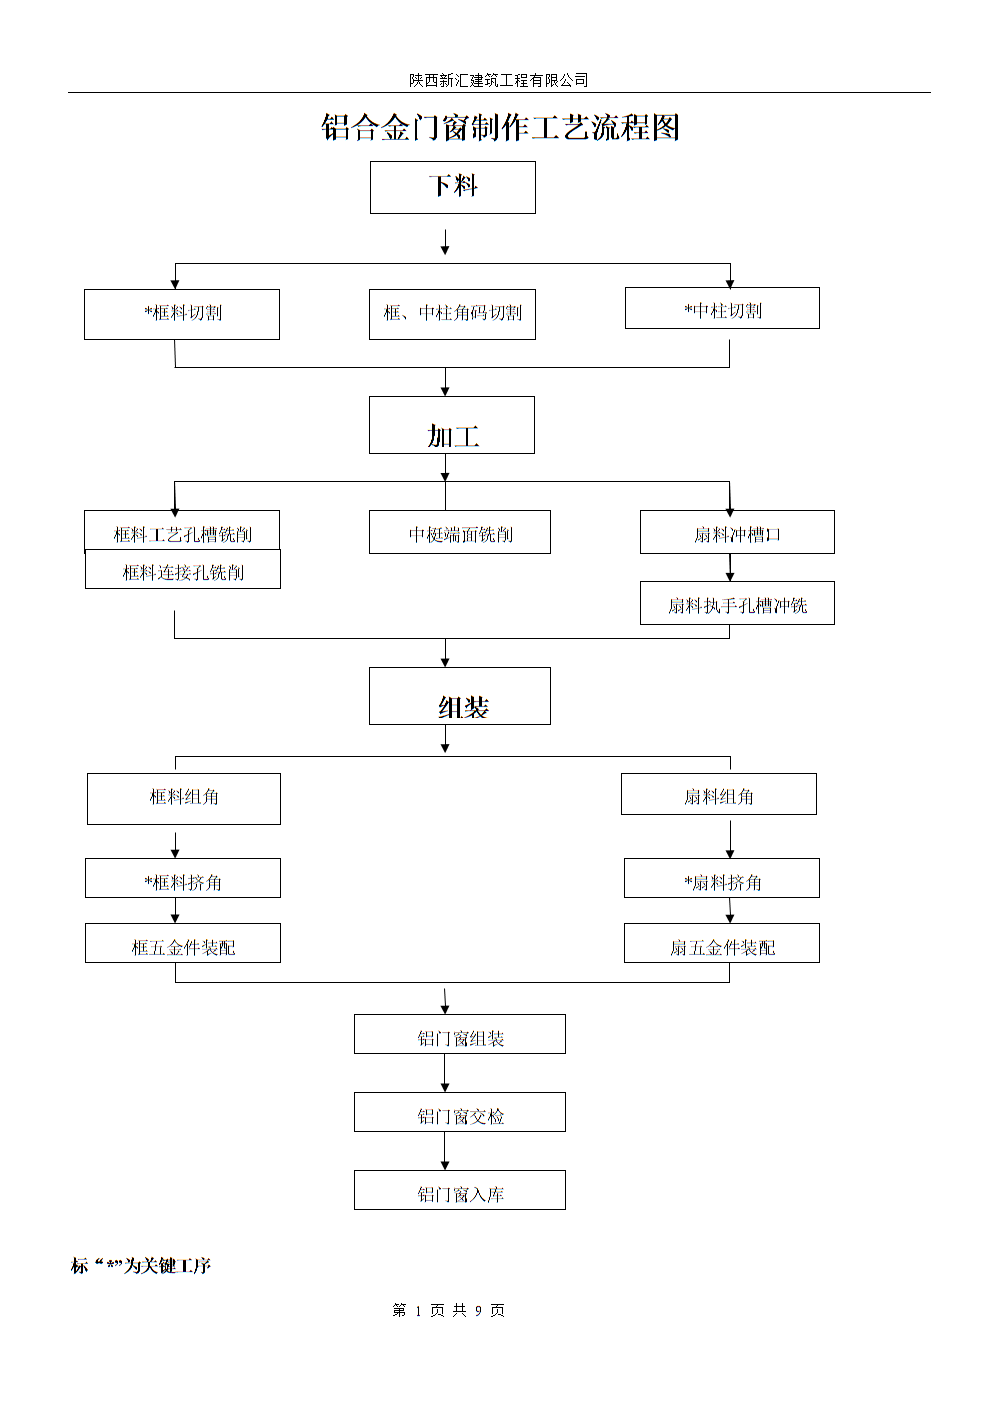
根据客户订单需求,进行现场测量或图纸确认,确定门窗的尺寸、型号、颜色和玻璃配置。根据《铝门窗生工艺流程图》要求,下达生产任务单,并准备相应数量的铝合金型材、五金配件、密封胶条、玻璃、组角胶等原材料。所有型材需检验合格,表面无划伤、变形。
二、型材切割
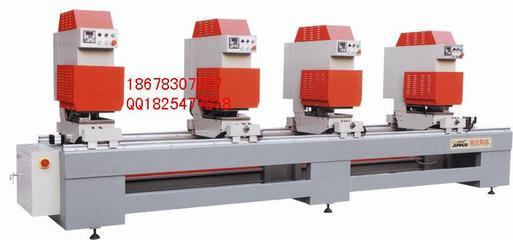
使用双头切割锯或数控切割锯,按照图纸尺寸进行精确切割。切割角度通常为45°或90°,公差控制在±0.5mm以内。切割后需去除毛刺,吹净铝屑。首件必检,批量切割中每10件抽检一次。
三、铣削加工
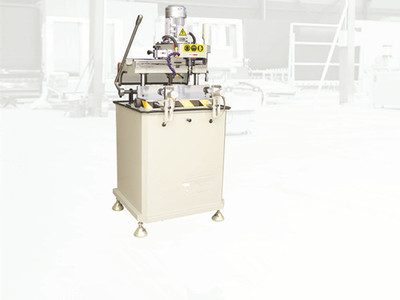
根据门窗类型,使用铣床或加工中心在型材上加工排水孔、气压平衡孔、执手孔、传动器槽、锁孔、合页槽等。需确保孔位准确、光滑无毛刺,并对排水孔加装排水孔盖。抽检频率为每20件抽检一次。
四、组角(撞角/活动角码)
铝门窗框架通常采用组角工艺连接。将切割好的型材通过角码(角铝)插入,使用组角机进行冲压铆接,使角码与型材紧密咬合。组角时需涂组角胶,增强密封和强度;对断桥铝需先穿隔热条。组角后检查角度是否90°、接缝是否严密、有无高低差。全检,控制在0.3mm以内(角缝)。
五、五金件装配
在组角后的框扇上,安装执手、传动器、铰链、锁点、锁座、风撑等五金件,并调试启闭顺畅。需位置准确,螺丝紧固,无滑牙。检验所有五金件型号是否正确、开关是否灵活。全检。
六、穿密封胶条/打胶
在框扇的槽口内穿入密封胶条(或使用注胶工艺),在玻璃与型材接触面打耐候胶或使用胶条密封。确保胶条平整、无拉伸变形;打胶均匀、连续、无气泡。抽检每批5%。
七、玻璃安装(组装)
将中空玻璃或单片玻璃安装到扇框内,使用压条或打胶固定。周边放置玻璃垫片,安装后玻璃无松动,压条接缝平整。全检。对中空玻璃,如需可填充分子筛,确保干燥。
八、扇框组装整窗
将组装好的扇与框进行整体拼装,安装五金传动部分和锁具,并调整五金联动。需确保开闭顺畅,关闭严密,锁点对齐。整窗试装,全检。
九、检验与测试
对成品门窗进行多项检验:尺寸公差、外观(无划伤、无污渍)、启闭力、密封性能、水密性、气密性、抗风压性能(根据要求抽检或全检)。使用专用检测设备或实验室测试配合。每批次抽检或核对出厂检验报告。
十、清洁与包装
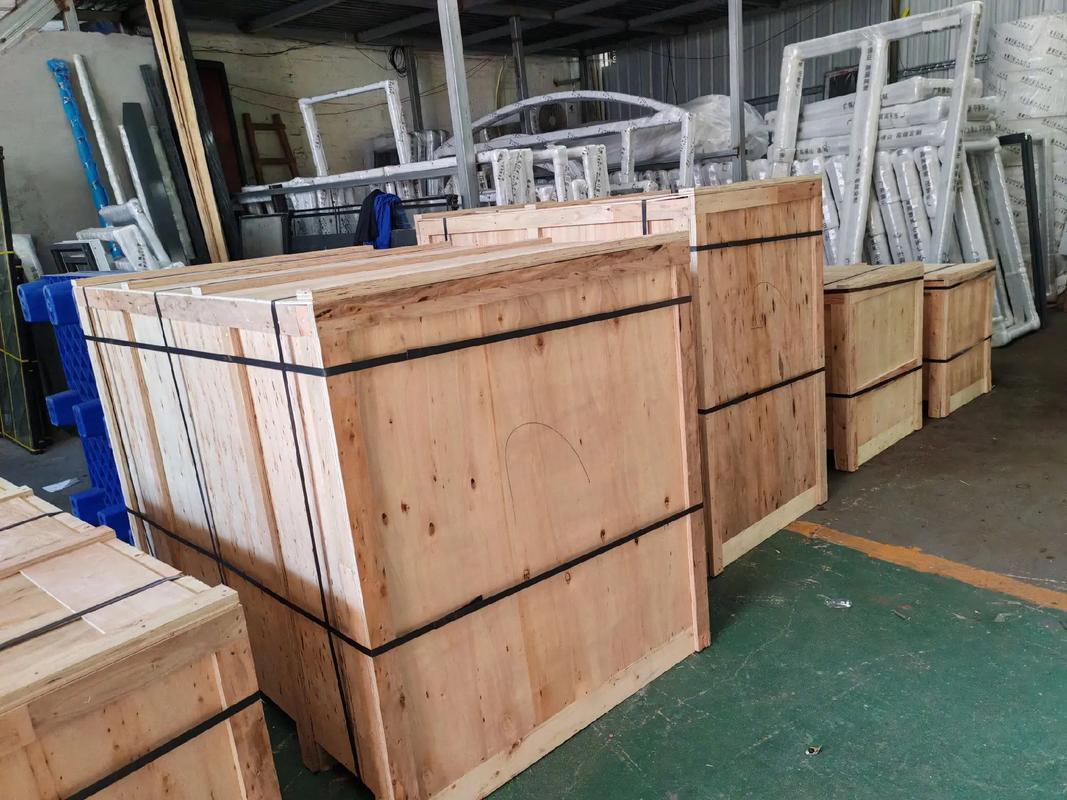
清洁门窗表面油污、手印等;贴保护膜,对易刮擦部位(如型材转角)加护角。使用气泡膜、缠绕膜、木箱或纸箱包装,确保运输无损。外观检查,包装标识清晰。
十一、入库与发货
按订单分类入库;根据发货计划装车,装车时轻拿轻放,并做好防雨、防震措施。核对发货清单。
铝门窗的生产工艺流程是一个环环相扣的系统工程,严格执行《铝门窗生工艺流程图》中的每一步骤,做好首件检验、过程控制和出厂检验,才能制造出高品质的门窗产品。
如若转载,请注明出处:http://www.tsyunpeng.com/product/24.html
更新时间:2026-11-03 13:40:58